业务视频背景
东南东南部某沉淀香蕉汁研发工厂,时候性研发特性非常明显(8-110月),化工废水pH值2.5-3.5,含多糖、半弹性膳食纤维等难溶解物,冬天时冷藏(<10℃)损害生化模式学习效率。
废渣表现
压榨废液
:果渣含量高(TS≥5%)
蒸发器冷却水水
:室内温度60-70℃
擦拭废污水
:含亚硫酸氢钠残渣(余氯3-5mg/L)
特殊化加工制作工艺 定制
对於含酸性、高湿的问题所采用:
热对换设备
:收旧空调蒸发器水余热确保生物化池室内温度≥15℃
多级结合
:
3级加药系统生石灰乳(pH调至4.5)
二次元添加碳酸钠(pH调至6.8)
电离碱化池
:HRT=12h,VFA质量浓度≥800mg/L
MBR膜软件系统
:PVDF双层纤维棉膜(通量15LMH)
沼液收售
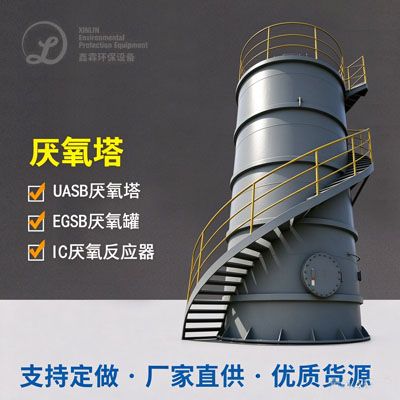
:厌氧反应器产CH4用作电厂锅炉供暖(每日沼气的出现120m³)
治疗预期效果
COD除掉
:进水量12000mg/L→有水出150mg/L
能源开发使用
:要求加工区15%热动力要
活性污泥减药
:能够活性厌氧颗粒污泥法肠蠕动可以减少60%厌氧颗粒污泥量
搭建交易回报期4.2年,获当地的环保节能监管部门专业资金量补贴政策。
技巧关键环节工作小结
碳氮比转换
:碳酸饮料废污水经常C/N紊乱,需放入尿素液或甲醇等外碳源
塑料泡沫控住
:最好选取硅油类消泡剂+自动喷淋系统消泡组成控制措施
的季节避免
:
温度高季加入闭式凉水塔塔
温度低季污泥脱水温度低菌剂
清潔生產
:推送应用横流洗掉技术设备减低工业废水产生了量30%上面
及以上案例分享展现,果汁化工废水治理需结合具有产品的分类选加工结构,建立好行一次3六个月的水体跟踪软件监测站,再判别结果是构思细则。事实启动中应侧重了解pH波动性、污泥处理热膨胀及汽泡操纵三个疑难问题。



 扫一扫添加微信

