鑫霖环保
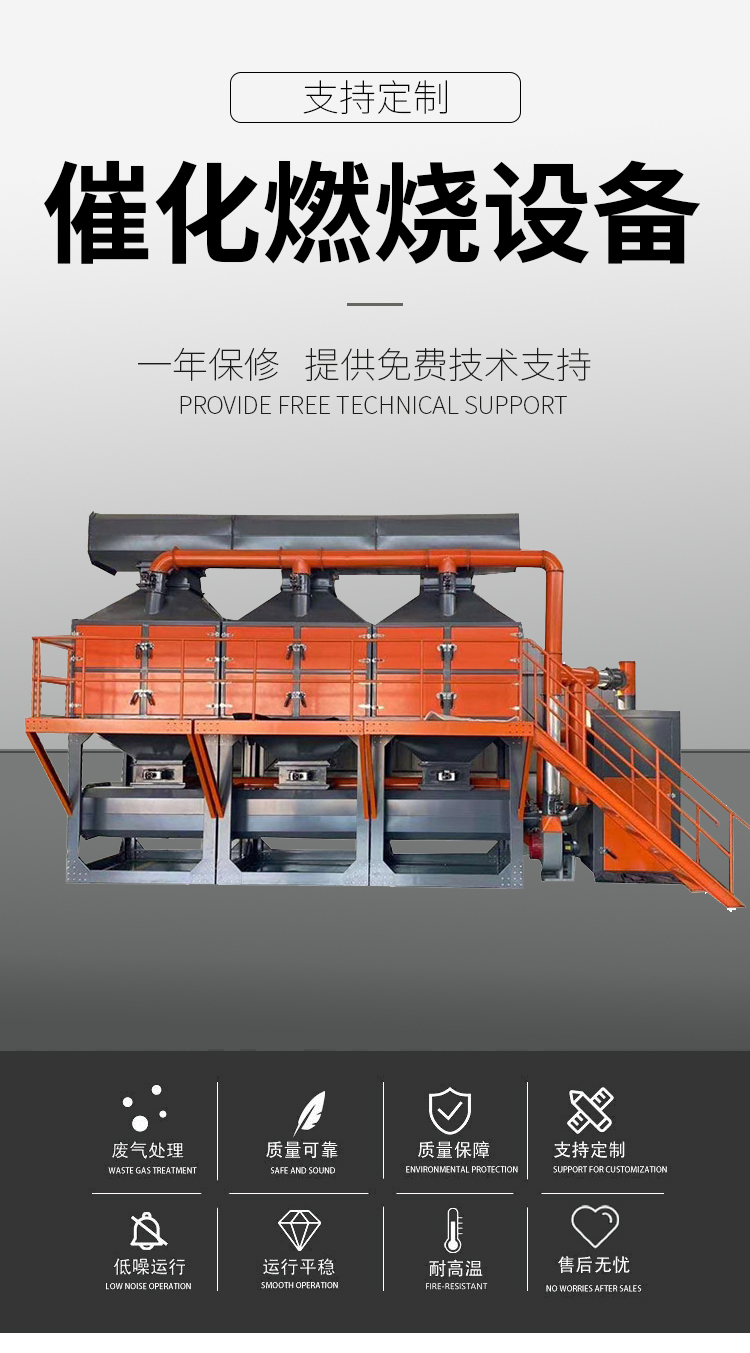
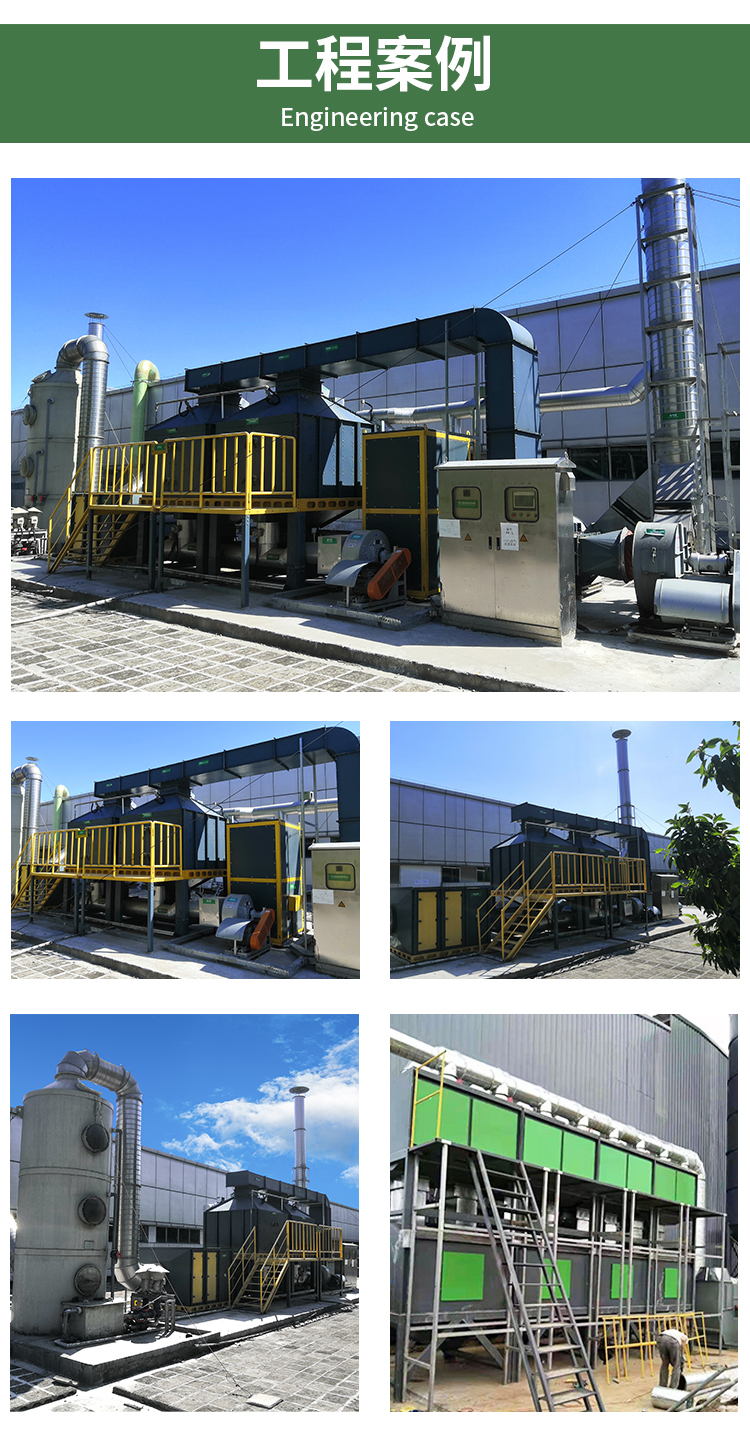
催化燃烧设备介绍
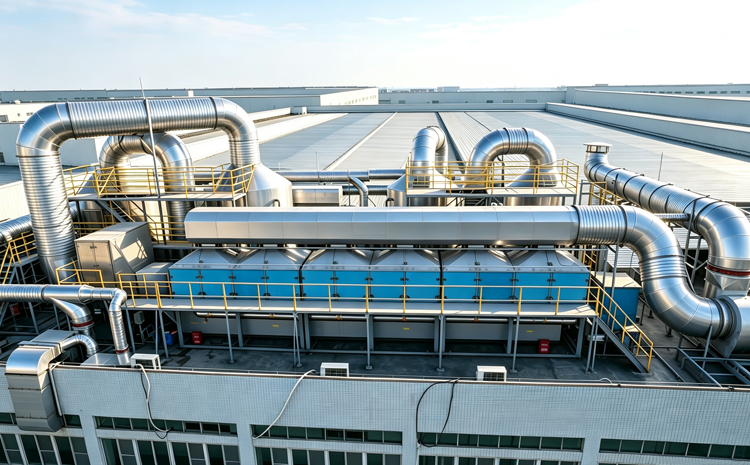
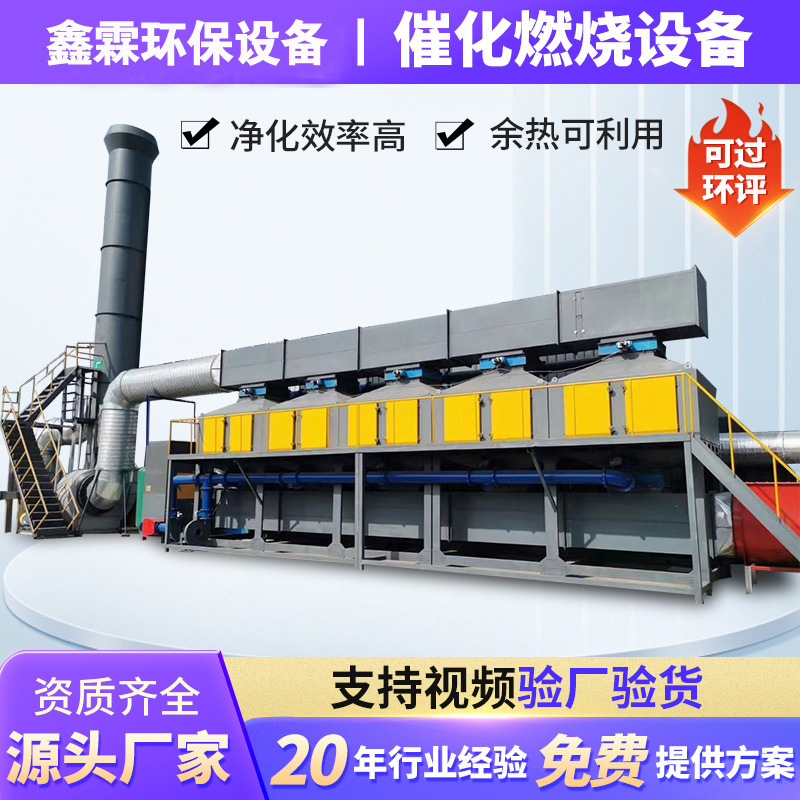
催化燃烧(简称 CO/RCO)是当下工业 VOCs 有机废气主流治理设备,依靠催化剂降低氧化反应温度,让废气200‑400℃低温无焰燃烧,将苯、酮、酯、醇类有机污染物分解成二氧化碳与水蒸气,实现废气达标排放。
一、工作原理
设计气体归属可燃析出性设计物,普通动火熔化须要 650‑850℃持续高温;设施内装置铂、钯贵合金金属崔化剂载体的作用剂,降普通机械现象活性能,气体只需预热至 250‑350℃就行在崔化剂载体的作用剂表皮层成功腐蚀分析。 气体密度及格后,腐蚀引发的余热会自给供水,设施电预热会自动停业整顿,改变火灾自动运行、低能效比操作。
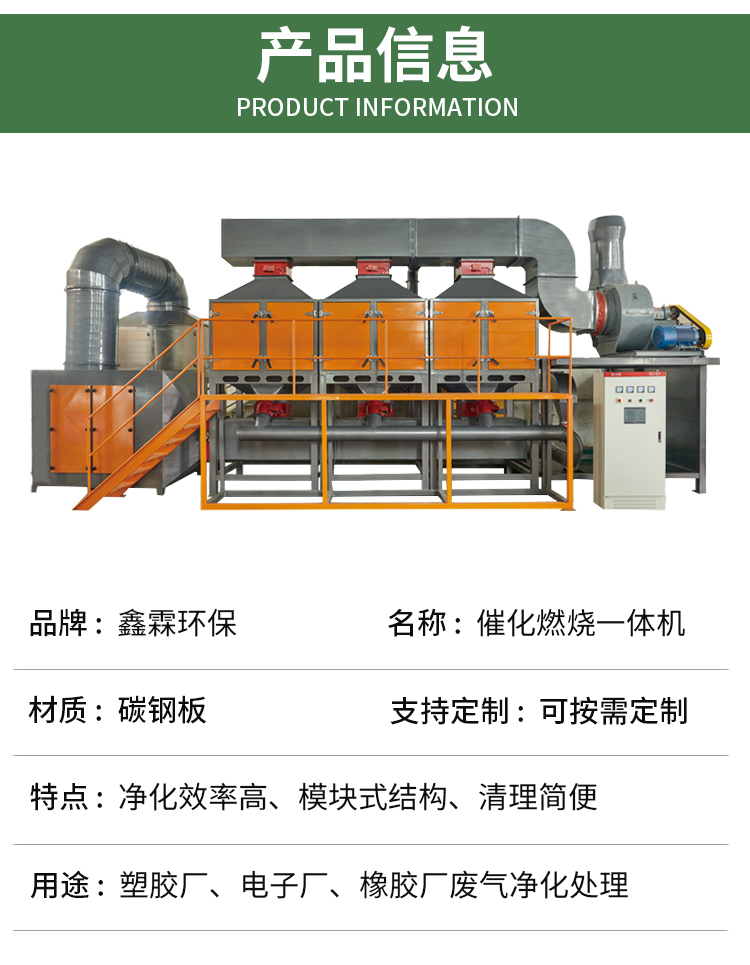
二、整套设备结构组成
1. 预处理系统
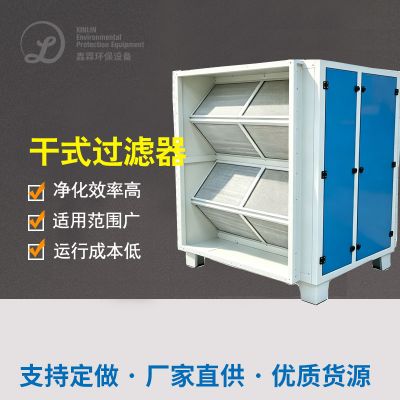
干试过滤清洁系统器、除雾器、阻火器,过滤清洁系统漆雾、灰尘、油滴、水珠,可以防止可吸入颗粒物物堵死、遍及崔化剂,引发崔化剂重毒就失效;阻火器妨碍回火,担保一整台机器的安全性。
2. 余热换热系统
立式 / 管壳式热交换器,用烧燃过后的较高温度净化后的有机有机废气治理提前预热冷藏待进行处理有机有机废气治理,余热环保再生资源回收率会达 90%,大面积的减小采暖器电量。
3. 辅助加热单元
电加水管有利于,待机提温、烟气质量浓度较低时一键集中供热,把烟气提温至离子液体剂起燃温度表。
4. 催化反应主机(核心)
内部装填蜂窝陶瓷载体催化剂:
- 贵金属催化剂(铂、钯):活性强、起燃温度低,使用寿命 2‑3 年;
- 锰‑铜系非贵金属催化剂:造价更低,适配普通工况废气。
5. PLC 智能电控系统
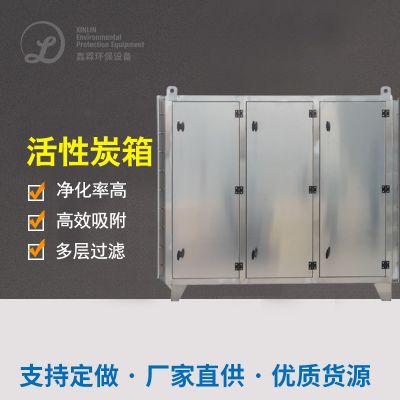
实时监控炉膛温度、风压、废气浓度;自带超温报警、超压泄压、断电保护、防火防爆联锁,全自动启停,可搭配活性炭吸附箱做成活性炭吸附‑脱附‑催化燃烧一体机,专门处理大风量、低浓度废气。
三、完整运行流程
的有机印刷有机废气治理汇集→干井式滤出除杂→热交换器升温变多→电升温补温至响应热度→促使床氧化反应拆分→中高温洁净间有毒气体进到热交换器升温新来的有机印刷有机废气治理→印刷有机废气温度下降后烟窗达到释放; 化学活化炭一梯机生产:刮风量稀的有机印刷有机废气治理先化学活化炭生物炭吸附饱和点 → 暖风脱附果汁高溶度的有机印刷有机废气治理 → 打入促使助燃室拆分解决 → 余热收旧市场机制化学活化炭脱附净化。
四、设备主要优势
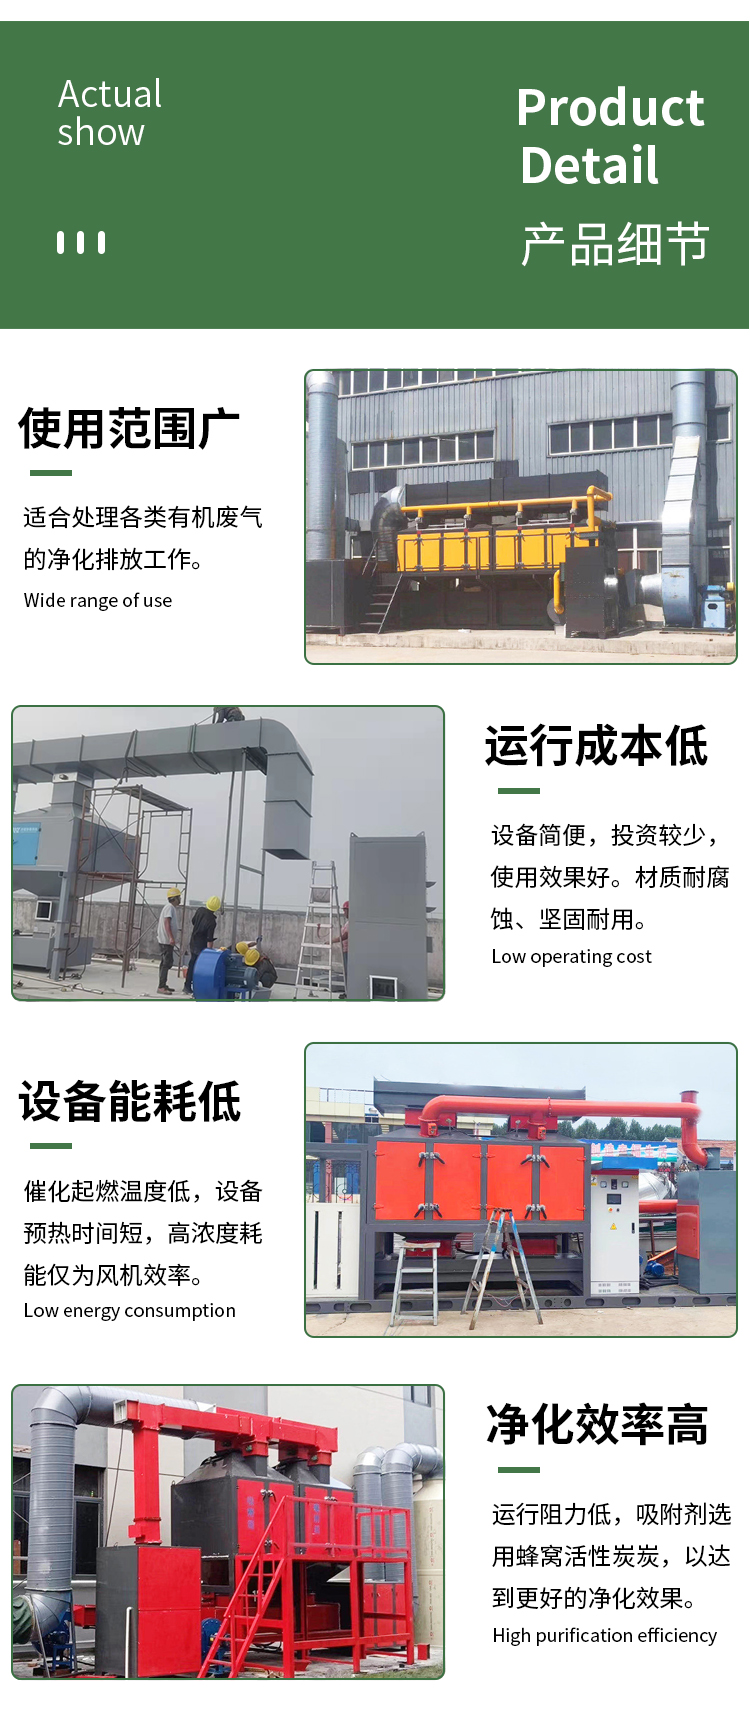
- 净化效率高:VOCs 去除率稳定 95%‑99%,能够满足各地严苛废气排放标准;
- 低温无焰燃烧,安全性强,不存在明火爆燃隐患;
- 能耗低,对比 RTO 高温焚烧设备能耗节省一半以上,浓度足够可以自供热、几乎零耗电;
- 不产生氮氧化物 NOx 等二次污染;
- 适配绝大多数有机溶剂废气,设备结构紧凑,可全天候连续运行,维护简单。
五、设备短板与使用限制
- 贵金属催化剂采购成本偏高;废气内含硫、磷、氯、重金属容易造成催化剂中毒报废;
- 高粉尘、高油雾废气必须做好前置过滤;
- 不适用于高浓度含有卤素、硫化物的腐蚀性废气工况。
六、适用行业
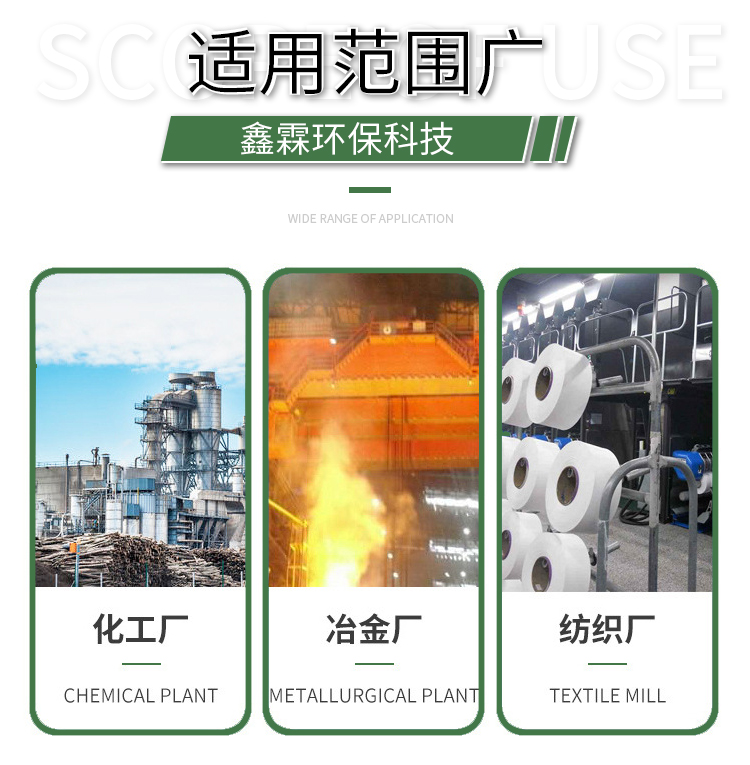
普遍适用于各生产充分气体排放的工艺厂: 做漆涂装生产线、打印印刷油墨、塑胶注塑机注塑机、铜线工艺、五金工具 CNC、热熔胶胶、商品工艺、医疗机械化工厂、家俱喷涂料、塑胶沥青路、电渡成品库气体排放源头治理等餐饮行业。
七、催化燃烧 CO 和 RTO 焚烧简单区分
| 设备 |
反应温度 |
能耗 |
催化剂 |
适合工况 |
| RCO 催化燃烧 |
250‑400℃ |
低 |
需要贵金属催化剂 |
中低浓度常规有机废气 |
| RTO 蓄热焚烧 |
700‑850℃ |
耗电偏高 |
无催化剂 |
高浓度、含卤素容易中毒的复杂废气 |


 扫一扫添加微信