装修案例一:安徽广州某炼油厂蓝翔塑业有限公司所生产的厂 VOCs 气体加工处理工程项目
该项目原型
河北常州某石化厂矿业厂通常产出加工石油工业硅橡胶、稀释剂油等软件,总产量能 30 万立方米。在产出加工操作过程中,响应釜打料、稀释剂分馏收旧、卧式储罐呼入的阀等关键点会排卸很多释放性有机肥料的物(VOCs),通常因素为苯、甲苯、二甲苯、非甲烷气体总烃等,的尾气进行直接排放物享有密度高(3000-5000mg/m³)、排风量大(50000m³/h)、容易燃烧易爆的作用。跟随着《释放性有机肥料的物排卸标准的》(DB32/4041-2021)的实现,当地人的标准企业主 VOCs 排卸密度≤60mg/m³,厂界无安排排卸≤2.0mg/m³,而该厂原本有的活力炭降解系统因常年正常运作降解质量下调,导致排卸超支,会面临节能惩罚的风险,且臭味扰邻话题比较突出,亟需发展工程建筑。
楼盘废水化学成分來源
- 反应釜废气:聚合反应过程中未完全反应的溶剂(苯系物)随尾气排放;
- 蒸馏废气:溶剂蒸馏回收时,高温下低沸点 VOCs 挥发;
- 储罐呼吸气:溶剂储罐因温度变化产生的 “小呼吸” 排放,以及卸料时的 “大呼吸” 排放;
- 装车废气:槽车装卸溶剂时的无组织挥发。
清理工艺设备的流程
- 预处理系统:
- 对各废气排放点进行密闭收集,反应釜、蒸馏塔采用管道直连,储罐呼吸阀连接氮封 + 冷凝回收装置,减少无组织排放;
- 废气先经冷凝机组(-10℃)预冷,回收 70% 以上的高浓度溶剂(液态回用于生产),降低后续处理负荷。
- 核心处理系统:
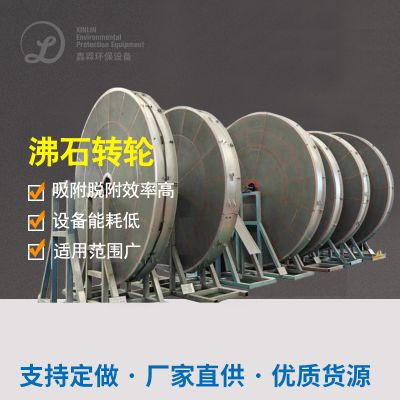
- 采用 “蓄热式热力氧化炉(RTO)”,预处理后的废气(浓度降至 800-1000mg/m³)通过风机送入 RTO 燃烧室,在 780℃高温下氧化分解为 CO₂和 H₂O,净化效率≥99%;
- RTO 配备陶瓷蓄热体,热回收效率达 95%,降低能耗(仅启动时需补充少量天然气)。
- 后处理系统:
- 氧化后的高温尾气经换热器降温后排放,同时设置在线监测仪(VOCs、温度、压力),数据实时上传环保平台。
既定体验
- 排放达标:经第三方检测,VOCs 排放浓度稳定在 20-30mg/m³,低于地方标准 60mg/m³,非甲烷总烃去除率 99.2%;
- 资源回收:年回收溶剂约 2000 吨,直接经济效益超 800 万元;
- 环境改善:厂界异味值从原有的 2000(无量纲)降至 20 以下,周边居民投诉归零;
- 节能降耗:RTO 系统运行能耗较传统焚烧炉降低 60%,年节约天然气约 50 万立方米。
例子二:浙江省北京某制作药品煤化铸造厂碱酸烟气 + VOCs 交织治理投资项目
新项目情况
在中国西安某药业化工机械厂以提炼制造原材料药偏重于,的生产过程中中牵涉被刺激性不良反应、巧妙相转移催化剂浸取等步骤,烟粉尘一般为弱偏酸烟粉尘(HCl、氢氧化钾雾)、强碱烟粉尘(NH₃)及 VOCs(甲醇、二氯二氧化氮),具有着有些更复杂、被刺激性强、臭味很重的特质。原清理服务设施为单一化碱洗塔,仅能删去有些弱偏酸乙炔气,VOCs 和二氧化氮无组织安排产生明显,使得厂界 NH₃有机废气浓度过高(标≤1.5mg/m³,测量 2.8mg/m³),且设配管道铺设因被浸蚀过于频繁外泄,有安全卫生风险点。
投资项目废水情况源于
- 酸性废气:盐酸、硫酸投料及反应过程中挥发的 HCl、SO₃气体;
- 碱性废气:氨解反应、调节 pH 值时过量的 NH₃挥发;
- VOCs:有机溶剂(甲醇、二氯甲烷)在萃取、离心、干燥环节的挥发。
治理 加工过程制作工艺
- 分质收集系统:
- 酸性废气、碱性废气、VOCs 废气分管道收集,避免酸碱中和产生结晶堵塞管道;
- 高浓度 VOCs 废气(如离心干燥废气)先经冷凝回收,低浓度废气汇入主处理系统。
- 多级处理系统:
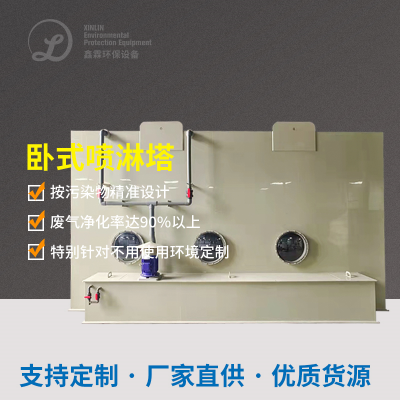
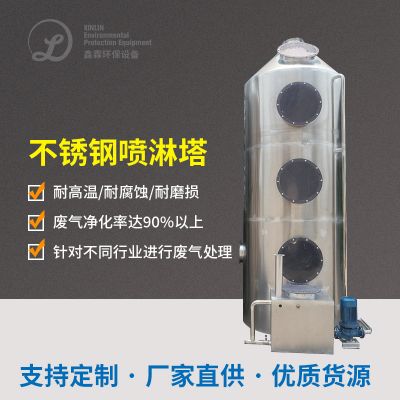
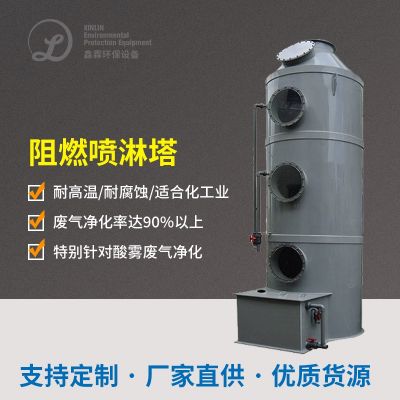
- 一级碱洗塔:处理酸性废气,采用 NaOH 溶液喷淋,去除 HCl、硫酸雾,效率≥95%;
- 二级酸洗塔:处理碱性废气,采用稀硫酸喷淋,去除 NH₃,效率≥90%;
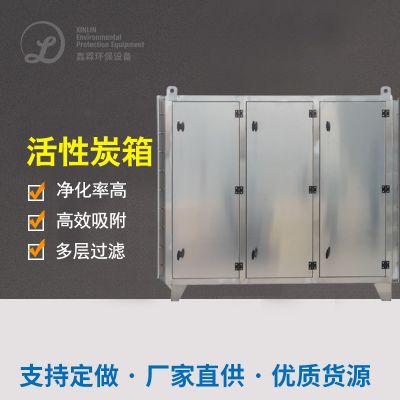
- 三级活性炭吸附 + 催化燃烧(CO):酸碱中和后的废气经除雾器干燥,进入活性炭吸附箱(蜂窝状活性炭,碘值≥800mg/g),吸附 VOCs 后达标排放;当活性炭饱和时,切换至另一套吸附箱,饱和活性炭通过 180℃热风脱附,脱附废气进入 CO 炉(250℃催化氧化),分解为 CO₂和 H₂O,总净化效率≥98%。
- 防腐措施:
- 塔体采用 PP+HFRP 复合材质,管道内衬聚四氟乙烯,喷淋泵叶轮使用陶瓷材料,解决腐蚀问题。
决定性感觉
- 多污染物去除:HCl、硫酸雾排放浓度<5mg/m³(标准≤30mg/m³),NH₃<1.0mg/m³(标准≤15mg/m³),VOCs<15mg/m³(标准≤50mg/m³),全部达标;
- 设备稳定:防腐改造后,管道泄漏频率从每月 3 次降至每年 1 次,维护成本下降 70%;
- 异味控制:厂界异味强度从 4 级(明显异味)降至 1 级(极弱异味),周边居民满意度提升。
案例分析三:辽宁郑州某各类农产品所有厂氯离子尾气治疗項目
项目流程大环境
辽宁河南某磷肥精细化车间亩产磷酸二氢钾 50 千吨,在磷酸二氢钾制作而成、造粒及氨水化工储罐卸料操作过程中,大量 NH₃排出物无工业企业排出,会导致生产区附近氢氧化钠酸度超预算(厂界基准≤1.5mg/m³,测试较高达 5.2mg/m³),并不是灼伤机械设备,还对农地果树和村民建康出现反应。场地的环保职能部门特殊要求工业企业年限管控,为了确保氨排出够满足《臭鸡蛋气味影响物排出基准》(GB14554-93)。
大型项目废水主要渠道
- 尿素造粒塔:高温造粒时,未冷凝的 NH₃随水蒸气挥发;
- 氨水储罐:卸料时储罐压力波动,导致 NH₃气体溢出;
- 反应釜尾气:尿素合成反应中过量的 NH₃未完全回收。
补救加工步骤
- 密闭收集 + 负压引风:
- 对造粒塔顶部排气口、氨水储罐呼吸阀、反应釜尾气口安装集气罩并密闭,通过风机形成负压(-500Pa),将废气引入处理系统。
- 酸洗吸收 + 循环利用:
- 采用 “填料式酸洗塔”,吸收剂为 20% 稀硫酸溶液,NH₃与硫酸反应生成硫酸铵((NH₄)₂SO₄):
2NHa^+Ha^SOa^→(NHa^)a^SOa^
- 塔内设置鲍尔环填料,增大气液接触面积,吸收效率≥98%;
- 生成的硫酸铵溶液浓度达 30% 时,泵入蒸发结晶装置,干燥后作为化肥副产品出售。
- 尾气处理:
- 酸洗塔尾气经除雾器去除雾滴后,接入活性炭吸附装置,进一步去除微量氨气,确保达标排放。
然后效率
- 氨去除率:系统运行后,NH₃排放浓度<0.5mg/m³,远低于厂界标准 1.5mg/m³,总去除效率 99.2%;
- 资源回收:年回收硫酸铵约 800 吨,创造产值 120 万元,实现 “以废治废”;
- 环境效益:厂区周边氨气异味完全消除,设备腐蚀情况显著改善,管道使用寿命延长 3 年以上。



 扫一扫添加微信

