一、客户公司背景
企业名称:XX饮料集团
所在地:广东省东莞市松山湖区
行业地位:国内知名饮料制造商,主营果蔬汁、碳酸饮料及功能性饮品,年产能超100万吨,拥有灌装、发酵、包装等全自动化生产线。
环保需求:满足《大气污染物综合排放标准》(GB16297-1996)及地方VOCs管控要求(车间VOCs浓度≤50mg/m³,总排放≤30mg/m³),重点治理发酵废气中的硫化氢(H₂S)和酯类异味。
二、废气处理工艺流程
1. 废气来源与特性
主要污染源:
发孝生产线上:发酵粉菌分解生成CO₂、乙酸乙酯及进样器H₂S;
罐装线:PET瓶内留二阳极氧化碳释放出;
材料吸收:有机蔬菜汁浓缩造成液散发的酯类(如乙酸乙酯);
脏水外理站:活性污泥池产生了的混炼氢及氢氧化钠。
废气排放基本参数:
风速:5,000~12,000 m³/h(发酵法期顶值达15,000 m³/h);
VOCs质量浓度:60~200 mg/m³(以乙酸乙酯为之主要);
H₂S氧化还原电位:10~50 ppm;
室内湿度:85%~95%(堆肥有机废气物比较高达饱和点阶段)。
2. 核心处理工艺
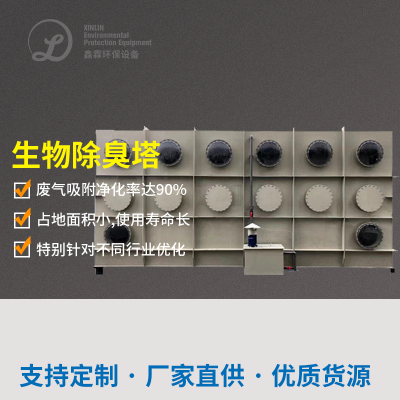
采用 **"预处理+生物法+活性炭吸附" 复合工艺**:
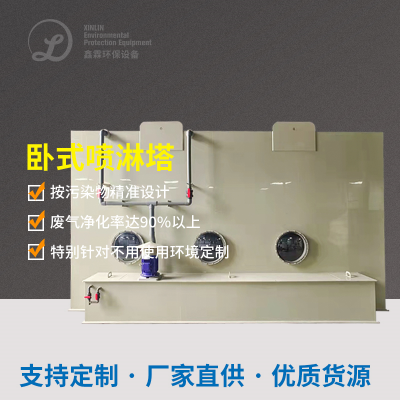
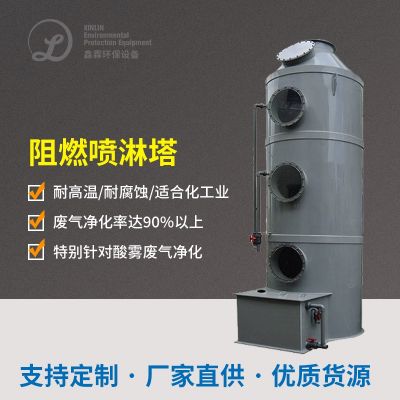
plaintext废气收集 → 旋风除尘 → 碱液喷淋塔(脱酸) → 生物滤池(脱臭) → 活性炭吸附塔 → 离心风机排放
3. 关键技术参数
三、废气处理难点与解决方案
1. 高湿度废气对生物滤池的影响
问题:发酵废气湿度接近饱和(95%),导致生物膜堵塞和微生物活性下降。
应对策略:
设为 预冷排湿软件(急冻干或膜转移),将相对湿度降为70%左右;
并选择 疏水生物学填充料(如渗透型火山岩),变少水分含量滞留旅客。
2. 复杂臭味物质的协同去除
问题:H₂S(臭鸡蛋味)、酯类(果香异味)和氨气(刺激性气味)混合存在,单一生物菌群难以兼顾。
探析:
分节式微生物除理:网页前端预防接种硫杆菌(防氧化H₂S为氢氧化钾盐),后段加上酯化学降解菌(如红球菌);
加药 植被添加物(如薄荷植物精油)仰制水解酸化池菌扦插繁殖,增多混炼物出现。
3. 灌装线瞬时废气波动
问题:PET瓶灌装时因温度变化导致CO₂快速释放,废气浓度短时骤增。
范措施:
设备 积极响应罐+更快的积极响应排风机,秒钟内发展排风量起伏较大;
施工 同屏在线VOCs监测数据仪(PID感知器),实时的设定过滤塔设置成频带宽度。
四、生态环境治理使用效果考核
附加效益
资源化利用:
收购 CO₂中用碳酸浓缩果汁生產线(年收购 量约7万吨);
微生物滤池厌氧颗粒污泥经烘干后最为有机化学肥材料。
国家经济生态效益:
年正常运作成本投入减小25%,碳减排权市场交易报酬率约80万多/年;
按照ISO 22000饮食人身安全监管安全体系资质认证,改善企业品牌公众形象。
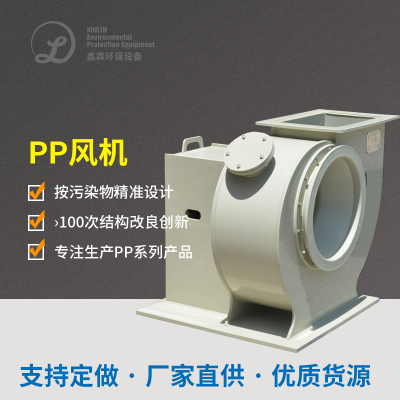
五、专用设施设备选择清淡(一部分首要专用设施设备)
六、行业启示
源头控制优先:采用密闭式发酵罐和负压管道收集系统,减少废气泄漏;
生物制品系统更换性:重视调味品性业特征 ,建设耐高湿、耐致癌性的复合型菌剂;
自动化化运营:的部署智能物连网软件平台(如PLC+SCADA),建立即远程风控与自自我调节操作。
如需积极推进系统规划(如菌群驯化规划、风速动态信息模拟网),请提拱中应生孩子流程步骤图及的废气成份判断报告模板。



 扫一扫添加微信

