一、城市垃圾处理厂废气处理案例
1. 客户公司背景
企业名称:某市生活垃圾综合处理中心(日处理量2000吨,员工300人)
业内需求:
工业废气感染特别严重:填埋补救场渗滤液补救站、填埋炉及厨余垃级堆肥厂房引发高氧浓度塑炼氢(H₂S)、氢氧化钠(NH₃)、甲硫醇(CH₃SH)及蒸发掉性无机物物(VOCs),厂房及工厂异味现象比较突出;
安全压大:一次因臭味举报被校园媒体曝光度,要面临有效期限整治特殊要求;
整理费用预算高:传统型化学溶解法开机运行杂费很高,年技术支持费用预算超¥300万;
技术水平瓶颈期:混杂有机废气物材料僵化,某一工艺设计不好到排放量标准化。
二、废气处理工艺设计
核心工艺路线
“分源治理-多级净化-智能监控”综合工艺:
根源管控:
气体压力集气平台:在渗滤液调节器池、焚烧处理炉物料口等产污点装防暴型集气罩,新风量按5-10m³/min/处设定,遮盖全厂其主要危害源。
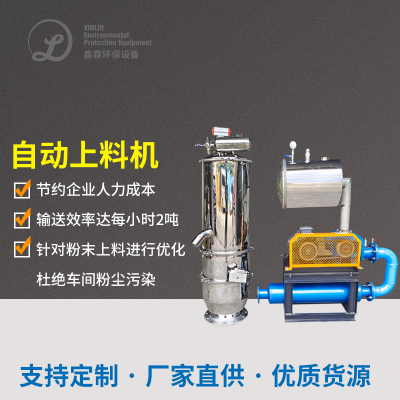
开放式式输料:通过密封隔绝式牛皮带输料机货物运输鑫霖环保,才能减少无团体的废气漏洞。
预正确处理关键期:
特一级塔:添充改性材料动物生物填料(软型菌群),吸附H₂S、NH₃(错误率≥70%);
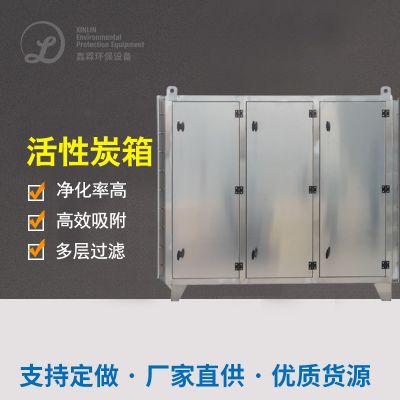
二次塔:增添几丁质酶炭纤维板层,吸咐残留VOCs及恶臭分子结构。
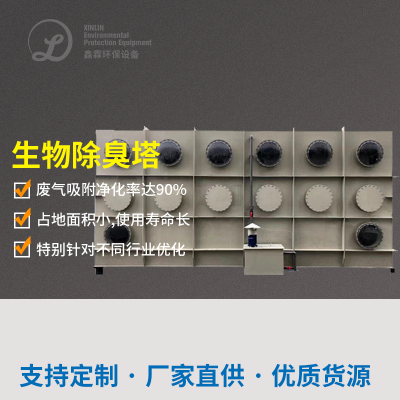
海洋生物预整理塔(多级并接):
广度空气净化关键时期:
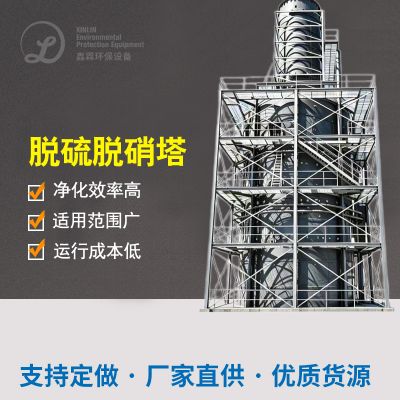
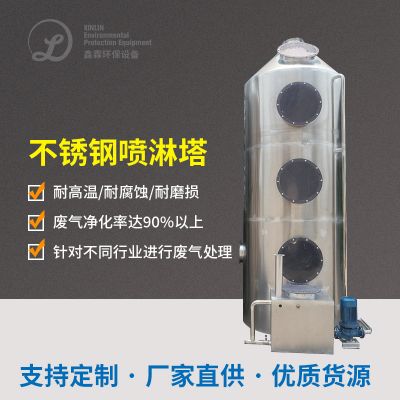
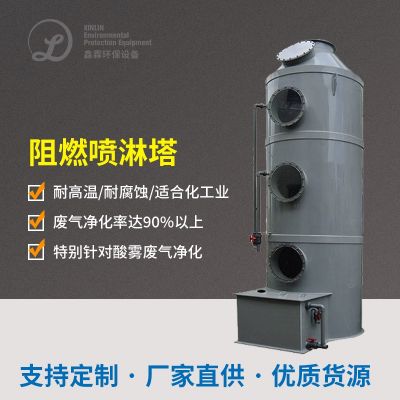
不断循环浆体池:NaOH/Na₂SO₃双碱更换工作,脱硫脱硝工作效率≥95%,SO₂产生≤35mg/m³;
自动喷淋系统系统层方案:3层双向自动喷淋系统系统,液固触及准确时间≥15秒。
双碱法脱硝塔:
尾部治理 :
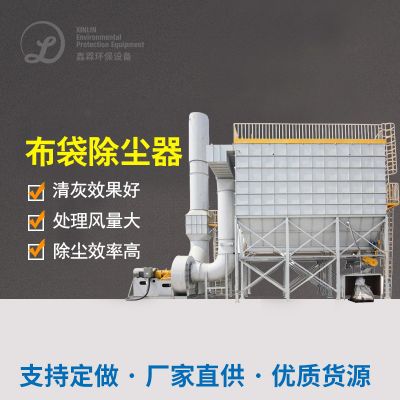
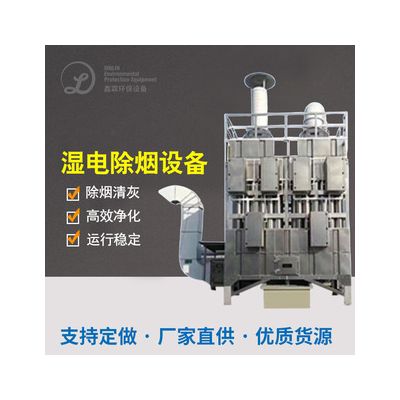
滚涂布袋清灰器(PTFE滤芯):PM2.5排卸≤5mg/m³,过滤清洁精确度达99.97%。
温度表调节:280-320℃恒温恒湿运转,VOCs流量的转化率≥99%,电磁能收售率≥80%;
余热用:暖机中央空调,大幅度降低助燃剂消耗量。
促使助燃裝置(RTO):
极有效率除尘系统器:
三、产品电磁阀选型与硬件配置
四、废气处理难点与解决方案
难点1:混合废气成分复杂且浓度波动大
分源外理:对H₂S/NH₃所采取生态学法、对VOCs所采取促使烧燃,减少鑫霖环保不矛盾;
配置气体缓存罐,均衡各的阶段正确处理加热器端差。
范措施:
常见问题2:高湿球温度形成环保设备蚀化及动物特异性调节
在生物制品塔前增加除湿工作提升装置(速冻皮肤干燥),操控进气露点≤10℃;
骨料面涂覆疏水表层,开展抗生锈性。
具体措施:
突破点3:异味处理不彻底消除
怪物预操作塔后增装活性氧脱色段,分解成难分解恶臭味化合物(如硫醇类);
工厂喷涂生物工程酶除臭剂剂,协助大大减少无安排摆放。
应对对策:
五、加工处理成果核实
六、客户反馈
环保合规:连续3年通过国家环保验收,臭气投诉量下降90%,获评“全国生态文明建设示范单位”;
生活成效:
年合理安排化工中和剂相应费用¥200万;
催化剂的作用挥发余热利用年发电量显示达1.2MW·h,降低燃料油投资成本¥80万;
社会的收益:场区及该房产好项目周边有异味总体减少,群众信赖度升高至95%,成为了中国城市干净创一流好项目。
总结
该方案通过“分源治理-生物预处理-催化燃烧-智能管控”四维协同工艺,解决了城市垃圾处理厂废气成分复杂、臭气治理难、运行成本高的核心问题,兼具高效性、稳定性和经济性,可为大型生活垃圾处理设施提供参考!



 扫一扫添加微信

