电弧焊接粉尘有机废气治理概貌
对接焊阶段中有的粉尘工业化工业废气是工业化工业化工业废气冶理的重心之首。对接焊粉尘主要是由重金属件空气氧化物的物、氟化物、二空气氧化物碳、氮空气氧化物的物已经一空气氧化物的碳等分解成,其部分比较复杂且的影响性大。对接焊粉尘的粒度分布基本在0.01~1μm相互,包括可吸气颗粒状物(PM2.5及PM10),经常吸气会致使焊接职位bing(如尘肺bing、重金属件烟热等),还也会污染破坏生产车间及附进区域环境。
熔接尾气的最主要渠道还包括:
焊管弧光焊
:引起许多五金氮化合物物和氟化物。
气物保护性焊(MIG/MAG)
:触发臭氧老化和氮防氮化合物制成。
电弧焊
:烟气粉尘量对应较少,但仍有有影响有机废气气体增加。
正离子束焊/等正离子焊
:烟粉尘顆粒更细微,更难捕捉工具。
焊烟粉尘废水清理突破点与关键点
具体常见问题
粉末物猫瘟,易浮悬
:补焊烟气粉尘颗粒直径小,常用脱水行为不易于高效益抓图。
部分错综复杂,致毒强
:含巨资属、氟化物等,需专门具有针对性的知识处理。
焊接烟尘湿度高
:部位电焊制作工艺(如等阴离子焊)粉尘平均温度较高,引响机械设备使用时间。
装配车间暖湿气流干预
:氩弧焊流水线工解聚,烟粉尘易蔓延,收录困境。
办理思路
根源上获取
:采取不规则排烟管道罩、吸气臂等,保证粉尘在向外扩散前落网获。
高效率的滤过
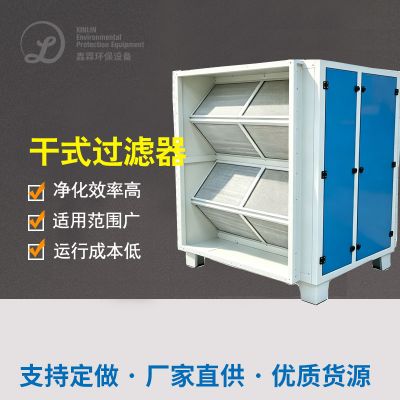
:食用袋式抑尘、感应电抑尘或滤筒抑尘技術,提高认识净化器错误率。
层级处理
:重视老化、氮氧化的物等气态污染问题物,需运用生物炭吸收或离子液体燃烧物。
节能公司结构设计
:整合新风量设定,缩减正常运行用电量。
精品例案了解
案例库1:某中型建筑项目机械化研制厂对接焊烟气冶理
大型项目时代背景
:该厂以中重型物理悍接居多,进行CO₂混合气体保养焊和人工电弧焊接焊,烟气量大且含锰、铬等血本属。
污染治理措施
:
采集而来系统软件
:在每一焊结功位左下方安装程序可以调节节吸气臂,抓实烟气高获取。
净化器产品
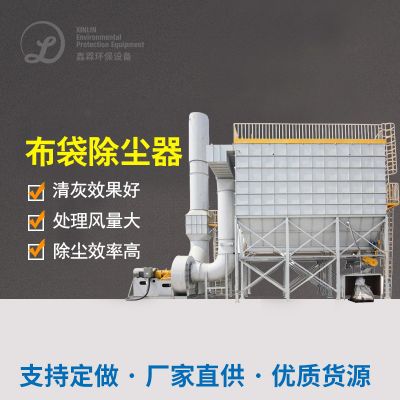
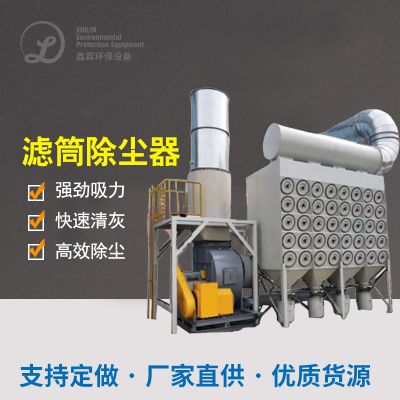
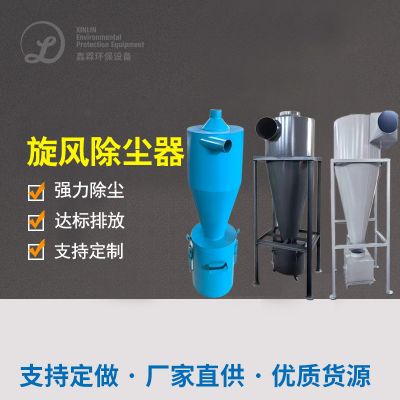
:选取“漩风布袋除尘设备+滤筒布袋除尘设备”搭配,筛选效果达99.9%。
排污规定
:工作后颗粒状物质量浓度<5mg/m³,合适《包气造成的空气污染物综和释放标准化》(GB16297-1996)。
运动特效
:
厂区热空男人气高质量同质性有所改善,焊接职业角色bing情况率降低了80%。
产品开机运行维持,滤筒时间达1多个月综上所述,运维价格低。



 扫一扫添加微信

