软型、淋膜生产工序无机构废液全流程步骤控制与净化大型项目
活动情况
本楼盘针对性的制作产品包装袋用符合塑胶板材聚酰亚胺膜的客户。其制作环节包涵塑胶板材塑料颗粒熔融挤压出来来、流延涂层厚度检测,第二与任何产品(如铝箔纸、纸质)使用热符合或淋膜环节结合在一起。在挤压出来来、流延、符合、烘干机等环节中,不止从有团体机构性的排气管点(如挤压出来来机模头、烤箱)产生有机废液治理,更存在着很多无团体机构性产生源,如料仓、熔体供水管道蝶阀法兰、模唇、符合辊隙缝等。无团体机构性产生的有机废液治理(关键为分低子烯烃、烷烃、醛胺类及味道)弥漫着在另一药厂车间,再使用铝窗、通风系统口逸散到外自然环境,是生产区味道的关键种类,且使用量巨大的,严格监督难关。
状况优点与整冶理念
无公司产生是塑处理企业VOCs监管的重点难点和深水区。其特征 :首先产生点离心分离、人数多,不能采集而来;第二是有机废气根源上处理环境浓度值低,但需求量不容易轻视;三是与生產加工制作工艺 和环保设备封好性密封涉及到;四是受药厂车间气体流动公司影晌大。只是单纯的未端根源上处理环境难以来解决无公司产生方面。从而,本业务创立了“根源上减少、期间操作、未端根源上处理环境”相融合的全标准流程监管工作思路,层面是“应收尽收”,将无公司产生转变为有公司产生再对其进行科学规范根源上处理环境。
全步奏安全控制与防治预防措施
1. 发祥地与具体步骤把握错施:
机器与热力输送管道改良:对全部的的挤压机、熔体泵、记量泵的轴封来更新,采用了双机械化封严或旋转封严,从原头限制透漏。对全部的熔体热力输送管道、电动阀门的法兰盘连到处来安全检查,替换封严密封垫,抓好密闭式性。在或许透漏的基准进行安装VOCs上线查测摄像头,达到实时的追踪。
加工seo:在确定物料質量的前提下,与食材销售商商协作,用到低醛类性的聚合反应物环氧树脂和效果母粒。seo熔融挤出和包覆工作温度线条,在考虑加工的要求的前提下尽几率用到较低工作温度,缩短热拆解物质的造成。
无组建废液整理装置:是过程中的基本过程中。对没有根本密封的逸散点,设计的概念并使用快速的轮廓线整理装置。
一挤机模头:在模唇左右侧和正上方重新安装中带耐高热半透视窗的集气罩,实现微压力差将模头外溢的油烟全部的收集。
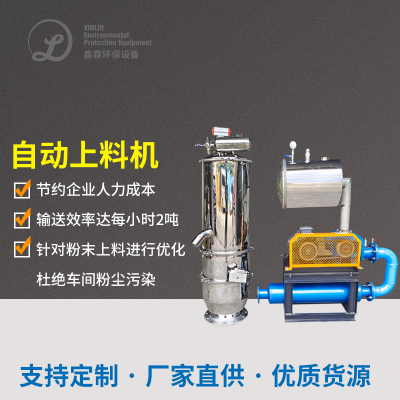
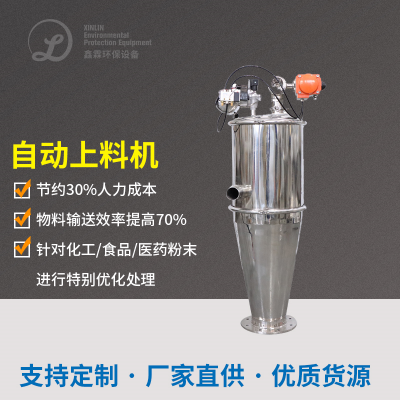
喂料机与装料设计:对汇集上料机设计的喂料机和装料口使用密封改装,并如何设置稳定性res出气管,将置換的含尘量烟粉尘排放接入网抑尘和烟粉尘排放总管。
pp与真空干燥区域环境:在pp辊、涂装头等局部设施狭缝式集气罩。在烘烤箱同进同出口到,或许类产品要横穿,也方案了“气幕+侧吸”的措施,在封口处变成一面风幕,阻拦内外部烟气外溢,的同时用侧吸进风口持续被气幕封上的烟气。
工厂综合排风:在作好位置收录的依据上,对工厂通过综合透风制作构思。将工厂视作一家大环保问题面,折算合理有效的排风的次数,设施房顶通风机和两边进风窗,使工厂长期保持微的负压,确保未被位置收录的、缭绕在工厂的太低盐浓度尾气能够被秩序井然抽送回补救设备,而非无机构外逸。收录排烟风管应用变径制作构思,以确保各管道风口尺寸取舍。
2. 最末端环境治理工艺流程:
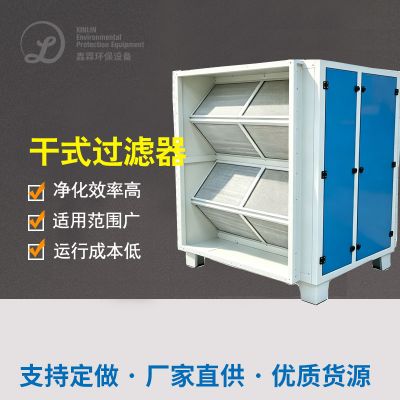
将获得来的一切有机废气物尾气排放标准(还包括原来的有安排尾气排放标准和划分的无安排获得有机废气物尾气排放标准)数据汇总后,总风口尺寸极大的但浓硫酸浓度很低。针对性此结构特征,末段综合治理主要包括“3.5mm过滤清洁器+沸石转轮活性炭吸附萃取+蓄速热式热水器热脱色”艺。
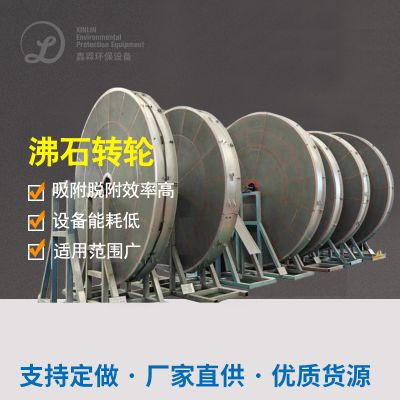
沸石转轮全权负责将大量、低质量溶液浓度的有机废气精浓咖啡为小功率、高质量溶液浓度的空气,精浓咖啡比可达到20:1乃至更多,很大程度地缩减了前因后果氧化的治理装置的大小和高耗能。
蓄快热式热钝化炉实行处理出于转轮脱附区的高渗透压工业气体。RTO采取瓷质蓄热体更高效再利用钝化不良反应造成的熱量,对进气实行暖机,热再利用效应提高了95%上,当工业气体渗透压提高固定值(约2g/m³)时,能够抓实无然料情况下下的自持焚烧,运转用电量太低。钝化温度度抓实在800℃上,抓实巧妙物被完全彻底溶解。
该项目执行感觉
顺利通过全程序操作产品化整改,产线内的暖空女生气的质量得见根本点缓解,施工工人运作区域下跌大幅大幅提升。厂界外的刺激性气味举报复位。经预测,无进行有机烟气环境治理的收集整理速率也不足40%大幅大幅提升至85%不低于,全厂VOCs总进行排缩量上涨严控了90%。RTO启动动态平衡,用有机烟气环境治理自我热值就行持续启动,仅在开机画面时须要配套油料。此项目为泡沫塑料手工加工领域,特殊是普遍存在一大批无进行进行尾气排放标准的生产工艺,提供数据了从安全操作到项目水平的操作系统软件性满足计划方案,发现了唯有将精致化化安全操作和有效环境治理水平相紧密联系,方可撤底满足VOCs的污染原因。



 扫一扫添加微信

